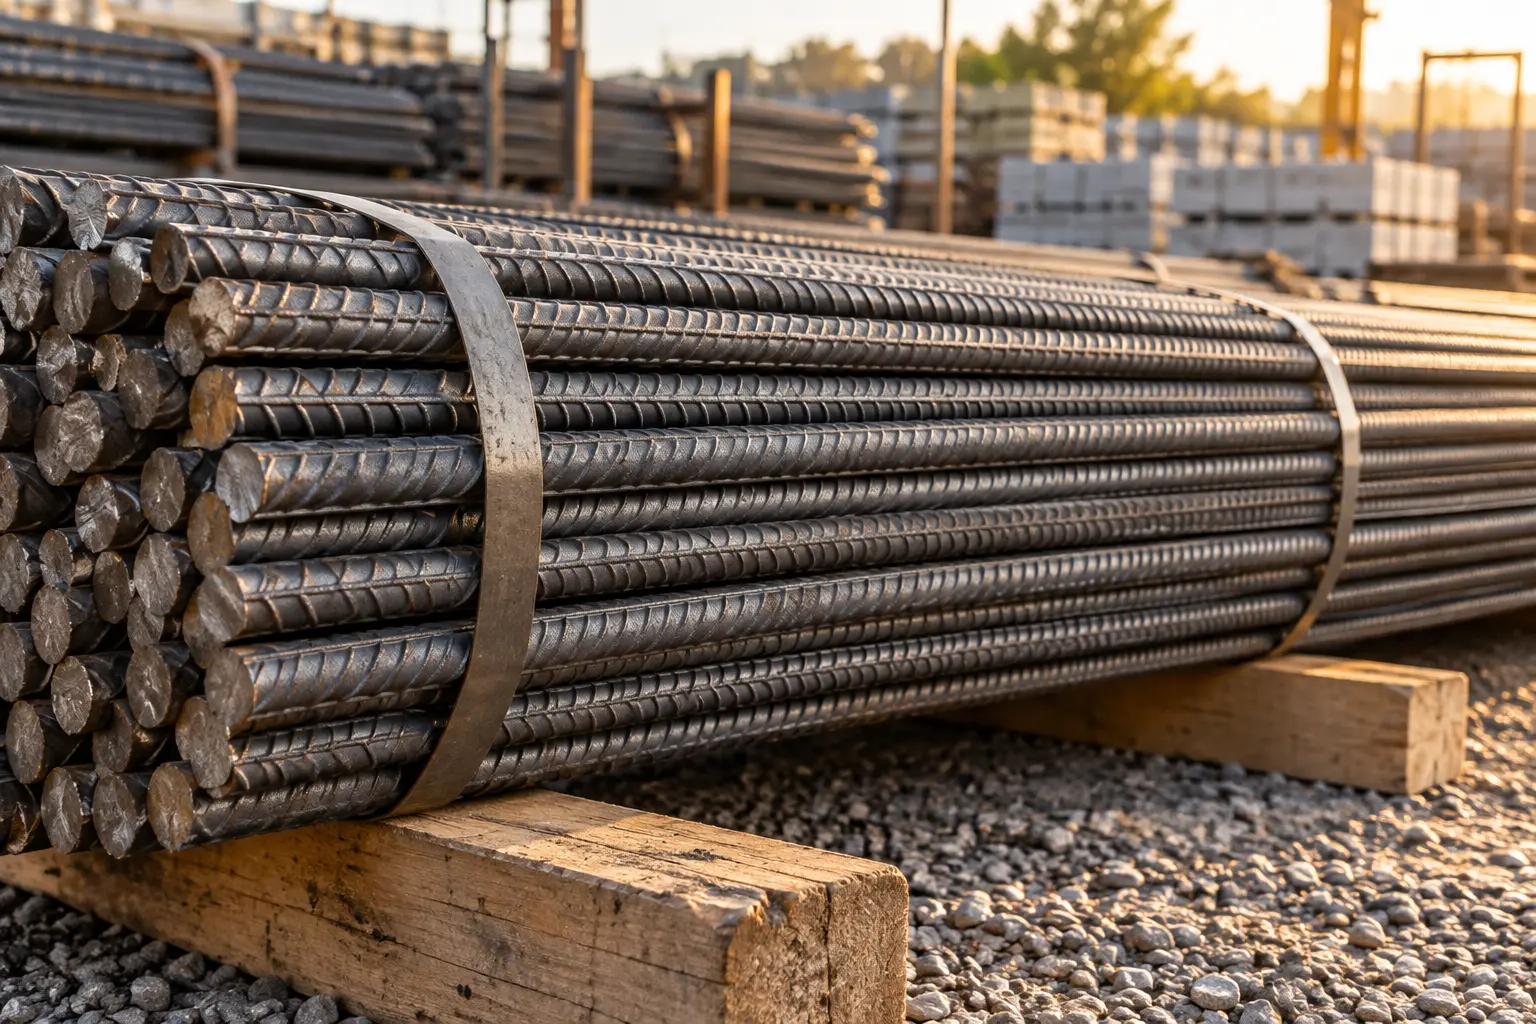
Приёмка арматуры — это проверка того, что приехало именно заказанное изделие, в нужном количестве и с понятным происхождением. Удобно разделить её на четыре части: документы, идентификация пачек, геометрия и количество. Тогда правильный общий вес не скроет ошибочный диаметр или смешение классов.
До приезда машины
Подготовьте последнюю согласованную спецификацию, заказ, место для раздельной разгрузки и человека, который будет сверять материал. Если водитель должен уехать за несколько минут, а документы ищут по переписке, полноценная проверка легко превращается в формальную подпись.
Заранее уточните, какие документы придут с машиной, какие отправят электронно, как связать их с номером партии. Публичный сертификат производителя на ассортимент и документ качества конкретной поставки решают разные задачи. Наличие красивого общего сертификата не позволяет автоматически идентифицировать каждую пачку.
Пять полей для каждой партии
| Поле | Где сверить |
|---|---|
| Класс и стандарт | Заказ, бирка, документ качества |
| Номинальный диаметр | Спецификация и обозначение пачки |
| Длина или форма заготовок | Ведомость и фактическое изделие |
| Номер партии | Бирка и сопровождающий документ |
| Количество и единицы | Накладная, весовые данные, счёт по принятой процедуре |
В журнале оставьте место для результата: принято, принято после уточнения, изолировано до решения. Это точнее, чем одна отметка «арматура получена».
Пример ошибки, которую не покажут весы
Заказ состоит из 40 прутков одной позиции и 20 другой. При разгрузке обнаружено 38 и 22 соответственно. Общее число осталось равным 60, а масса может быть близка к ожидаемой. Однако для сборки не хватает двух деталей первой позиции. Проверять нужно строки спецификации, а не только сумму.
Аналогично, оплата по массе не отменяет требований к товарной длине. Слишком короткие прутки могут дать больше стыков или сделать нужный раскрой невозможным. План раскроя имеет смысл только для фактически согласованной поставки.
Геометрия и состояние поверхности
Визуально отмечают изгибы, повреждения, загрязнения и состояние рёбер. Измерения делают по методике, подходящей для конкретного профиля. Один замер штангенциркулем по вершинам рёбер не равен доказательству номинального диаметра — это объясняет отдельная инструкция.
Ржавчину описывают конкретно: равномерный налёт, отслаивание, язвы, потеря профиля. Формулировка «всё рыжее» не помогает принять решение. Претензии к маслу, грязи или неизвестному покрытию фиксируют отдельно.
Что делать при расхождении
- Не смешивайте сомнительный материал с уже принятым.
- Сфотографируйте пачку, бирку и выявленное отличие с масштабом.
- Запишите номер накладной, позицию, фактические данные и время.
- Согласуйте с поставщиком порядок проверки и оформления расхождения.
- Не запускайте спорный материал в изготовление до решения.
Не стоит сразу обрезать или очищать весь спорный комплект: это может затруднить установление исходного состояния. Сначала зафиксируйте проблему и согласуйте дальнейшие действия.
После разгрузки
Сохраните документы и привяжите их к месту хранения арматуры. При делении пачки перенесите идентификацию на оставшуюся часть и комплект для монтажа. Хорошая приёмка заканчивается не подписью, а возможностью через неделю определить происхождение конкретной позиции без догадок.
Источники для проверки: CRSI: Bar Tags; CRSI: Handling & Storage.